

Jangan teragak -agak untuk menghubungi apabila anda memerlukan kami!
 Rumah / Berita / Berita Industri / Pemesinan CNC Lima Paksi: Cara Ia Berfungsi, Berapa Kosnya, dan Bila Ia Berbayar
Pemesinan CNC Lima Paksi: Cara Ia Berfungsi, Berapa Kosnya, dan Bila Ia Berbayar
 2026.11.18
 Berita Industri
Manifold hidraulik dengan dua belas lubang gerudi silang pada sudut kompaun hinggap di atas meja untuk sebut harga. Pada kilang tiga paksi ia memerlukan lima persediaan dan lima lekapan, dan persediaan ketiga sahaja memperkenalkan ralat pengesanan kira-kira 0.03 mm yang perlu dihayati setiap operasi kemudian. Pada mesin lima paksi bahagian yang sama berjalan dalam satu pengapit.
Perbandingan itu adalah keseluruhan kes perniagaan. CNC lima paksi tidak memenangi kerja kerana ia kelihatan maju; ia menang kerana ia memadamkan persediaan, dan memadamkan persediaan memadamkan lekapan, pengapit semula, pertimbangan pengendali dan lapisan timbunan toleransi yang tiada siapa boleh mengawal selepas itu. Jika sebahagian keluarga di tingkat anda masih memerlukan empat atau lebih persediaan, lima paksi patut dimodelkan dengan serius. Jika ia memerlukan satu, modal biasanya lebih baik dibelanjakan untuk kapasiti yang akan anda gunakan setiap hari.
Maksud Sebenarnya CNC Lima Paksi
CNC lima paksi bukan satu jenis mesin. Ia menerangkan mana-mana pusat pemesinan yang boleh meletakkan atau memacu alat pemotong di sepanjang tiga paksi linear — X, Y dan Z — ditambah dua paksi putar yang dipilih daripada A (putaran kira-kira X), B (putaran kira-kira Y) dan C (putaran kira-kira Z). Kiraan paksi jauh lebih penting daripada mod operasi: kedudukan atau serentak.
3 2 pemesinan kedudukan
Kedua-dua paksi berputar mengindeks ke sudut dan pengapit. Pemotongan kemudian berlaku sama seperti pada mesin tiga paksi, hanya dari arah yang berbeza. Paksi putar berkelakuan seperti lekapan yang diperbuat daripada logam: perubahan orientasi mengambil masa beberapa saat, dan sendi putar yang dikunci hampir dengan tuangan pepejal dalam kekakuan. Untuk kebanyakan kerja kedai kerja — kurungan, perumah, plat dengan muka bersudut — 3 2 memberikan sebahagian besar manfaat pada sebahagian kecil daripada usaha pengaturcaraan.
Pemesinan lima paksi serentak
Kesemua lima paksi berinterpolasi bersama supaya paksi alat mengikuti permukaan. Inilah yang diperlukan oleh pendesak, blisks, bilah, implan dan rongga acuan berkontur dalam, dan juga mod yang menjadikan ciri undercut dan lubang silang boleh dicapai tanpa lekap semula. Ia memerlukan CAM dengan simulasi mesin, pemproses pasca yang terbukti pada sekerap, dan pengendali yang memahami had putaran dan ketunggalan.
| Konfigurasi | Bagaimana mesin bertindak | Penggunaan biasa | Usaha pengaturcaraan | Ketegaran |
|---|---|---|---|---|
| 3-paksi | gelendong tetap; bahagian diletakkan semula secara manual antara persediaan | Bahagian prismatik dengan ciri pada dua atau tiga muka | rendah | Tertinggi |
| 3 2 kedudukan | Indeks dan pengapit paksi berputar; pemotongan kekal dalam orientasi tetap | Muka bersudut, lubang silang, kerja lima muka dalam satu pengapit | Sederhana | Tinggi apabila diapit |
| 5 paksi serentak | Semua paksi berinterpolasi semasa alat sedang dipotong | Pendesak, bilah, acuan berkontur, ciri potongan kecil | Tinggi — simulasi dan siaran yang disahkan diperlukan | rendahest, especially with rotary mass in the head |
Tiga Binaan Mesin dan Perkara yang Mereka Lakukan pada Persediaan Anda
Di mana paksi berputar secara fizikalnya duduk mengubah ketegaran, sampul kerja dan berat bahagian yang boleh anda pegang. Tiga susun atur merangkumi hampir semua perkara di pasaran.
- Ketua/kepala: kedua-dua paksi berputar tinggal di kepala gelendong, jadi meja kekal rata dan boleh membawa bahagian yang berat atau janggal. Penalti adalah menggerakkan jisim tinggi dalam struktur, yang mengehadkan saiz dan kekakuan — paling biasa pada mesin yang lebih kecil.
- Ketua/meja: satu paksi berputar dalam gelendong, biasanya B, dan satu dalam jadual, biasanya C. Ini adalah kompromi yang paling biasa: ketegaran yang boleh digunakan, sampul surat praktikal dan akses yang baik untuk kerja bersaiz sederhana.
- Meja/meja (trunnion): kedua-dua paksi duduk di atas meja, mencondongkan dan memutar bahan kerja. Sangat tepat dan tegar untuk bahagian yang sesuai, tetapi penutup trunnion menutup bahagian berat, dan graviti yang bertindak pada bahan kerja berat muncul sebagai ralat kedudukan pada pengekod berputar.
Periksa penilaian tork berputar terhadap bahagian yang sebenarnya anda ingin jalankan. Jadual berkadar pada kapasiti pegangan statik 200 kg boleh dinilai pada satu pertiga daripada itu sebaik sahaja paksi perlu mempercepatkan beban, dan angka dinamik ialah yang bertahan dari sentuhan dengan masa kitaran.
Di Mana Wang Kembali
Bayaran balik lima paksi jarang muncul sebagai kitaran yang lebih pantas. Ia kelihatan sebagai jam dikeluarkan dari hadapan dan belakang kitaran, dan sebagai kecacatan yang berhenti berlaku.
Penyingkiran persediaan
Bahagian empat persediaan yang menjadi bahagian satu persediaan mengalih keluar tiga reka bentuk lekapan, tiga larian membuktikan dan tiga peluang untuk memuatkan bahan kerja dengan cara yang salah. Apabila persediaan menelan belanja 45 hingga 90 minit masa melahu gelendong, item baris itu sahaja sering membawa sarung itu.
Alat yang lebih pendek dan lebih keras
Rongga dalam pada mesin tiga paksi memaksa alat yang panjang, dan pesongan meningkat dengan kiub terjual. Mencondongkan kepala membolehkan anda mencapai ciri yang sama dengan alat 30 hingga 40 peratus lebih pendek, yang boleh melipatgandakan kekakuan beberapa kali ganda. Hasil yang boleh dilihat ialah kemasan permukaan yang lebih baik dan hayat alat yang lebih lama; keputusan tersembunyi adalah kurang hantaran separuh akhir.
Satu datum dan bukannya timbunan daripadanya
Tiga persediaan setiap satu menyumbang 0.02 mm ralat lokasi tidak memberikan 0.02 mm secara keseluruhan — kes paling teruk, ia menyampaikan kira-kira 0.06 mm, dan ia biasanya muncul sebagai butiran kedudukan antara dua ciri yang dimesin dalam persediaan berbeza. Satu pengapit runtuh yang tindanan kepada satu sumbangan. Ketegaran pada sumber adalah sama pentingnya, itulah sebabnya alasan yang sama duduk di belakang pusat pusingan mendatar ketegaran tinggi .
Kawalan paksi alat pada permukaan berkontur
Dengan paksi alat dipegang berhampiran permukaan normal, pemotong hidung bola terus bekerja di sekitar diameter berkesannya dan bukannya menyeret pada kelajuan pemotongan hampir sifar pada hujung alat. Stepover boleh dilebarkan sedikit, dan masa menggilap manual menurun dengan cara yang tidak pernah muncul dalam anggaran CAM.
Kos Yang Jarang Muncul Dalam Sebutharga
Harga mesin adalah nombor yang paling tidak mengejutkan dalam projek itu. Selebihnya cenderung untuk tiba selepas itu, dalam invois dan dalam jam.
- CAM dan pemproses pasca yang disahkan. Tiang lima paksi serentak adalah khusus mesin dan perlu dibuktikan pada sekerap sebelum ia menyentuh bahagian pelanggan. Belanjawan untuk perisian simulasi sebagai keperluan, bukan pilihan.
- Waktu pengaturcaraan. Laluan alat serentak pertama boleh mengambil masa tiga hingga sepuluh kali lebih lama untuk memprogramkan sebagai kerja tiga paksi yang setara. Simpan kira-kira 80 peratus daripada beban kerja dalam 3 2 dan simpan laluan serentak untuk ciri yang benar-benar memerlukannya.
- Kemahiran operator. Had putar, singulariti, kesedaran perlanggaran dan pemeriksaan dalam proses tidak diserap dalam seminggu, dan ranap trunnion adalah cara yang mahal untuk mempelajarinya.
- Pemegang alat dan pelepasan. Pemegang pendek, seimbang, lebih banyak daripadanya dalam majalah, dan kelegaan yang cukup untuk menghalang kepala daripada lekapan di setiap sudut.
- Bangunan dan perkhidmatan. Kerja asas, pengurusan penyejuk dan cip serta suhu ambien yang stabil jika pengekod berputar dijangka mengekalkan ketepatan merentas peralihan penuh.
- Penyelenggaraan dan penentukuran. Tindak balas berputar, semakan pengekod dan pengesahan geometri tergolong dalam pelan tahunan dari hari pertama, bukan selepas kumpulan pertama di luar toleransi.
Ujian Praktikal Sebelum Anda Komit
Jalankan ini dengan tiga bulan kad kerja, bukan terhadap risalah.
- Kira bahagian yang memerlukan lebih daripada dua orientasi. Jika kumpulan itu berada di bawah satu perlima daripada beban kerja anda, 3 2 pada mesin menegak sedia ada mungkin sudah menampungnya.
- Senaraikan toleransi yang anda perjuangkan sekarang. Jika masalahnya ialah serlahan ciri lokasi antara ciri pada muka yang berbeza, lima paksi membetulkannya. Jika ia adalah toleransi saiz pada satu muka, ia tidak.
- Model bayaran balik pada waktu persediaan dan kerja semula dan bukannya masa kitaran. Pemotongan masa pada mesin lima paksi selalunya tidak lebih baik daripada pada mesin tiga paksi, dan memetiknya sebagai peningkatan kelajuan menyanjung nombor.
- Harga alternatif dengan jujur: persediaan dalaman tambahan berbanding subkontrak keluarga ke kedai lima paksi. Pada volum rendah subkontraktor biasanya menang, dan tiada modal terikat.
Jika Kedai Anda Dibina Berpusing
Tidak setiap masalah persediaan memerlukan mesin pengilangan lima paksi. Pada bahagian jenis aci dan jenis chuck, keuntungan sebenar pertama biasanya datang daripada menyelesaikan lebih banyak operasi dalam satu pengapit pada mesin pelarik — logik penyingkiran persediaan yang sama, digunakan pada orientasi gelendong yang berbeza.
Pusingan segerak tiga paksi, dengan paksi C, perkakas hidup dan gelendong kedua yang disegerakkan, membolehkan aci dimesin dari kedua-dua hujung terhadap satu datum, dengan flat giling dan lubang silang selesai dalam kitaran yang sama. Itu menghilangkan operasi kedua, perlawanan kedua dan peluang kedua untuk kehilangan konsentrik.
 NC-106D-Y 3-Axis Synchronous Horizontal Turning Center Pusat pusingan segerak tiga paksi dengan turet terdorong dan paksi Y, sesuai untuk melengkapkan pusingan, pengilangan, penggerudian dan pengeboran pada aci dalam persediaan yang lebih sedikit. Lihat Produk →
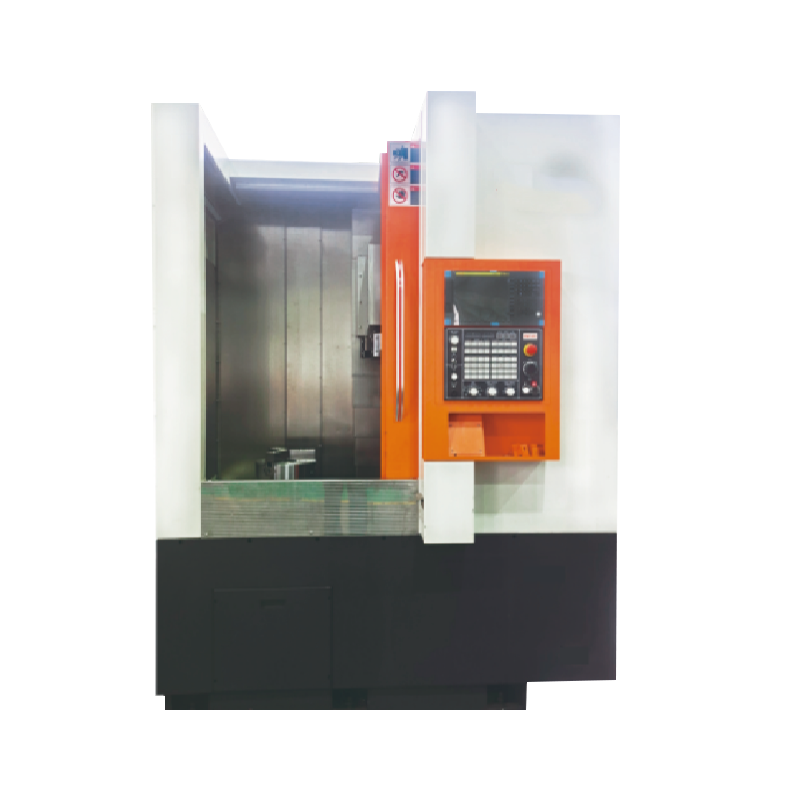
Di mana bahagian memerlukan pusingan, penggerudian dan membosankan dalam satu pukulan, pusat pusingan dengan turet yang didorong dan keupayaan membosankan memampatkan tiga operasi menjadi satu. Ekonomi adalah sama dengan kerja lima paksi: penjimatan terletak pada lekapan, bukan dalam kelajuan gelendong.
 T36P Memusing, Menggerudi dan Membosankan Pusat Pusing Mendatar Pusat pusingan mendatar untuk memusing, menggerudi dan membosankan bahan kerja yang kompleks, dengan struktur ketegaran tinggi dan tangki penyejuk boleh ditarik balik 75 L. Lihat Produk →
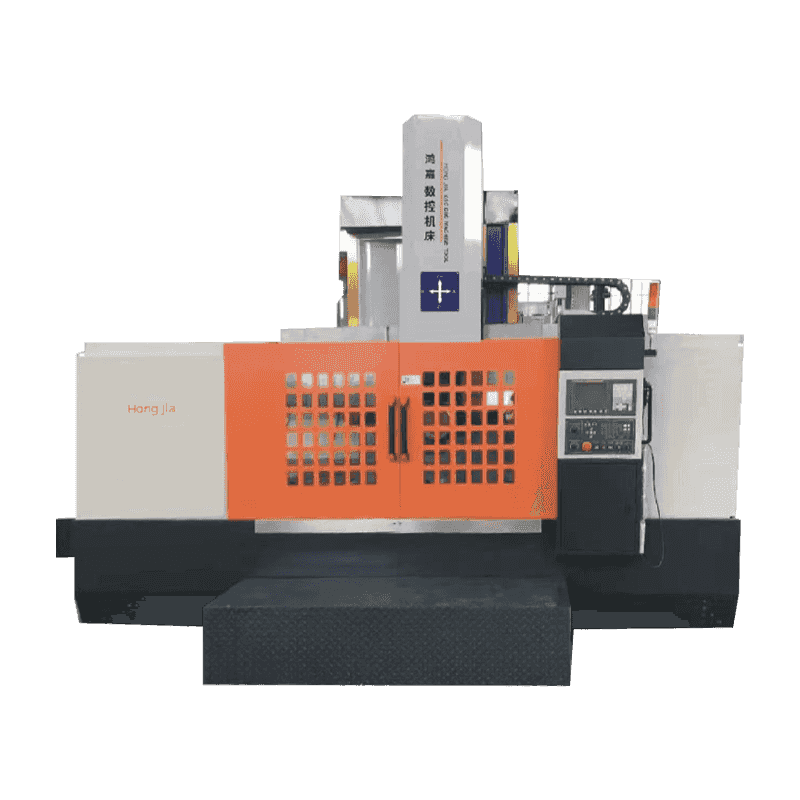
Untuk kerja prismatik yang besar, pusat pemesinan dua lajur menyediakan sampul kerja yang tidak boleh dilakukan oleh kerangka C, dan dengan kepala pengindeksan ia menutup muka bersudut dalam 3 2 tanpa membayar untuk kawalan serentak penuh.
 Pusat Pemesinan Dua Lajur untuk Bahan Kerja Besar Siri pusat pemesinan dua lajur untuk bahan kerja yang besar dan berat, dengan katil besi tuang berkekuatan tinggi, lebar gantri hingga 1400 mm dan lintasan pantas hingga 20 m/min. Lihat Produk →
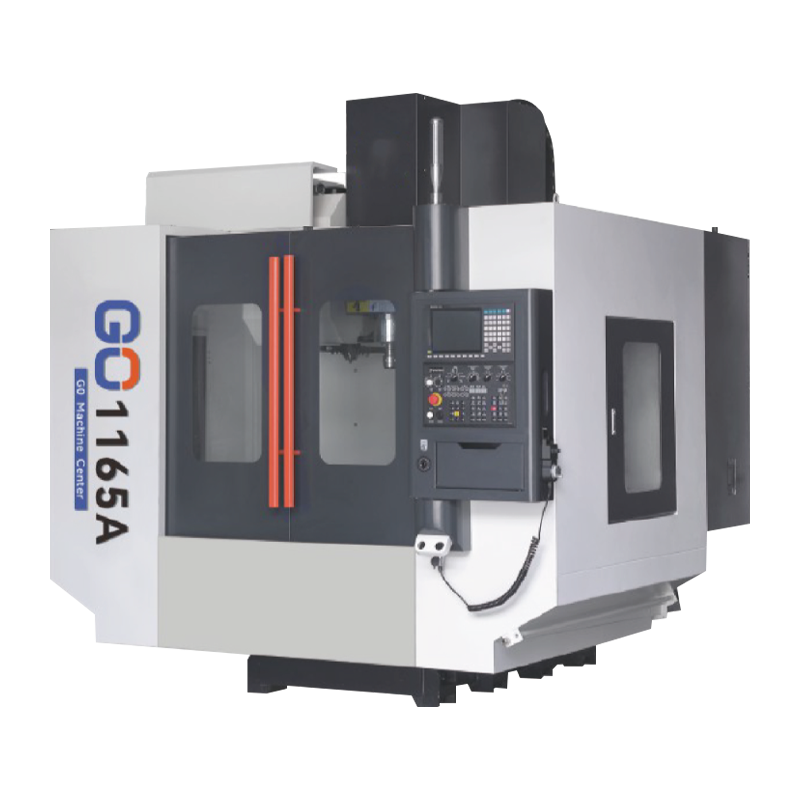
Katalog di belakang tapak ini terletak pada peringkat awal logik yang sama — pusat pusingan mendatar, mesin pelarik menegak dan pusat pemesinan yang dibina di sekeliling mengurangkan bilangan kali bahagian diapit; latar belakang syarikat menetapkan asas pengeluaran di belakangnya. Jika sebahagian keluarga benar-benar memerlukan lima paksi serentak, keupayaan itu harus datang daripada mesin yang direka untuknya. Apa yang boleh dilakukan oleh pusat pusing atau pusat pemesinan 3 2 ialah mengalih keluar tetapan yang tidak pernah memerlukan lima paksi pada mulanya.
Menyediakan Lantai
Mesin tiba lama sebelum proses stabil. Item ini menentukan sama ada bulan pertama adalah produktif atau menyakitkan.
- Asas dan meratakan: ikuti keperluan beban dan sauh, kemudian semak semula tahap selepas minggu pertama pemotongan.
- Kestabilan terma: pengekod berputar dan pertumbuhan gelendong kedua-duanya bertindak balas terhadap perubahan suhu; bengkel yang berubah-ubah sebanyak sepuluh darjah merentasi syif akan menunjukkannya dalam bahagian-bahagian.
- Data penyelidikan dan alat: in-machine probing menukarkan mesin lima paksi daripada pemotong pantas kepada mesin pembetulan sendiri, dan ia adalah insurans termurah terhadap ralat lekapan.
- Pengesahan: pemeriksaan bar bebola dan pemotongan ujian pada artifak yang diketahui, termasuk offset pusat berputar, sebelum sebarang kerja pelanggan dikeluarkan.
- Larian kering: buktikan setiap program baru dalam simulasi, kemudian di udara dengan pintu tertutup, kemudian dalam aluminium sebelum ia pergi ke mana-mana berhampiran penghantaran.
CNC lima paksi ialah alat penyingkiran persediaan dengan tiket masuk yang tinggi. Belinya apabila keluarga bahagian mempunyai sudut majmuk, ciri silang atau tindanan toleransi yang tidak dapat disimpan oleh tiga tetapan — dan beli dengan CAM, pemproses pasca dan latihan yang telah dianggarkan, kerana itulah yang menukar kiraan paksi kepada bahagian yang dihantar. Jika jawapan yang jujur ialah dua atau tiga nombor bahagian memerlukan kawalan serentak manakala selebihnya berjalan dengan gembira dalam 3 2, subkontrakkan beberapa nombor tersebut dan belanjakan modal pada kapasiti yang akan anda muatkan setiap minggu.
