


Jangan teragak -agak untuk menghubungi apabila anda memerlukan kami!
 Rumah / Berita / Berita Industri / CNC Mill vs CNC Lathe: Cara Memilih Mesin CNC Yang Tepat untuk Kedai Anda
CNC Mill vs CNC Lathe: Cara Memilih Mesin CNC Yang Tepat untuk Kedai Anda
 2026.10.21
 Berita Industri
Pada pukul 8 pagi, sebuah kedai memetik aci 45 mm 4140 dengan alur kunci dan pendakap aluminium 6061 dengan enam lubang diketuk. Menjelang 9 pagi, persoalannya sudah biasa: beli mesin pelarik CNC, kilang CNC, atau kedua-duanya? Jawapan ringkasnya ialah mesin pelarik memutarkan bahan kerja, manakala kilang memutar alat. Perbezaan tunggal itu menentukan ciri yang menguntungkan, toleransi yang boleh diulang, dan mesin yang membayar balik dahulu.
Jawapan Ringkas: Putaran Menentukan Mesin
Jika kebanyakan nilai adalah dalam diameter luar, diameter dalam, muka, alur, benang, dan konsentrik di sekeliling garis tengah, mesin pelarik CNC biasanya merupakan pilihan berisiko rendah. Jika nilainya adalah dalam poket, slot, corak bolt, muka rata, sudut dan lubang yang tidak berkongsi satu garis tengah, kilang CNC adalah sesuai semula jadi. Jadual di bawah menunjukkan perbezaan mekanikal teras yang mendorong keputusan itu.
| Faktor keputusan | mesin pelarik CNC | kilang CNC |
|---|---|---|
| Pergerakan utama | Bahan kerja berputar | Alat pemotong berputar |
| Pegangan kerja | Chuck, collet, faceplate, penyuap bar | Ragum, lekapan, pengapit, batu nisan |
| Perkakas biasa | Sisipan memusing, bar yang membosankan, gerudi, paip | Kilang akhir, kilang muka, gerudi, pili, reamers |
| Ciri bahagian terbaik | OD, ID, muka, alur, benang, tirus | Poket, slot, flat, sudut, corak lubang |
| Had biasa | Ciri luar pusat dan prismatik memerlukan alatan langsung | Bahagian bulat boleh menjadi perlahan tanpa paksi berputar |
Bagaimana Setiap Mesin Mengeluarkan Logam
Mesin pelarik CNC: bahagian berputar
Pada mesin bubut 2 paksi, paksi X dan Z menggerakkan turet semasa gelendong memegang dan memutarkan bahan kerja. Stok bar, rahang chuck, collet dan tailstock memegang bahagian tersebut. Mesin memusing diameter luar, mengorek diameter dalam, menghadapi hujung, memotong alur, benang dan gerudi pada garis tengah. Pusat membelok menambah gerakan paksi C, perkakas langsung, perjalanan paksi Y atau sub gelendong. Itu membolehkannya mengisar rata, menggerudi lubang di luar tengah, dan mengetuk tanpa mengalihkan bahagian itu ke mesin kedua.
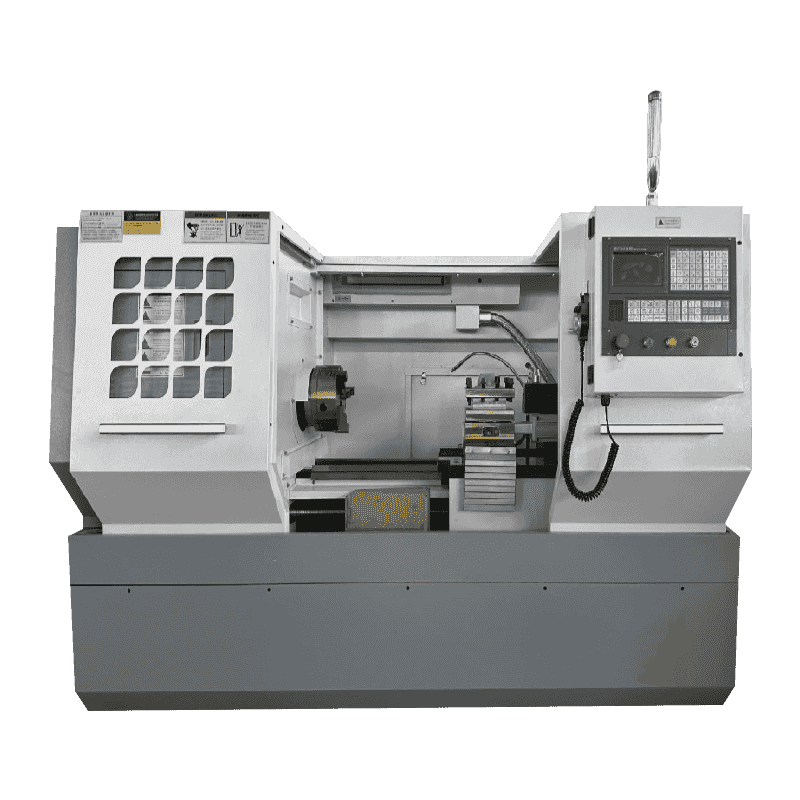
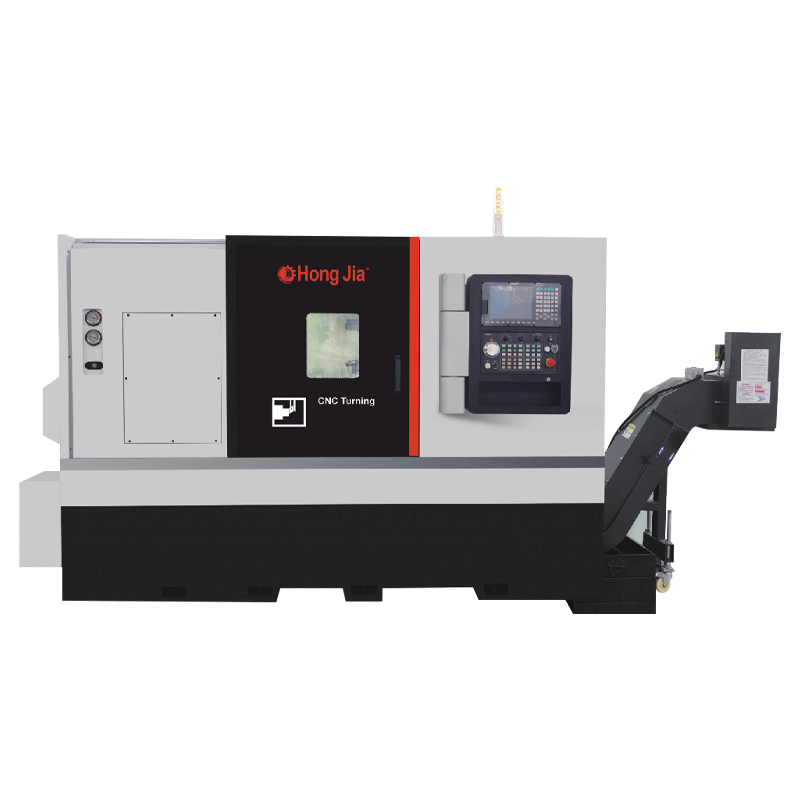
 Pelarik Mendatar CNC Kuasa Tinggi CK6150 untuk Pemesinan Aci dan Cakera Pelarik mendatar CNC dengan kawalan gelung separuh tertutup X/Z, skru bebola C3 dan pemegang alat empat stesen, sesuai dengan aci, cakera, sesendal dan bahan kerja jenis skru. Lihat Produk →
Kilang CNC: alat berputar
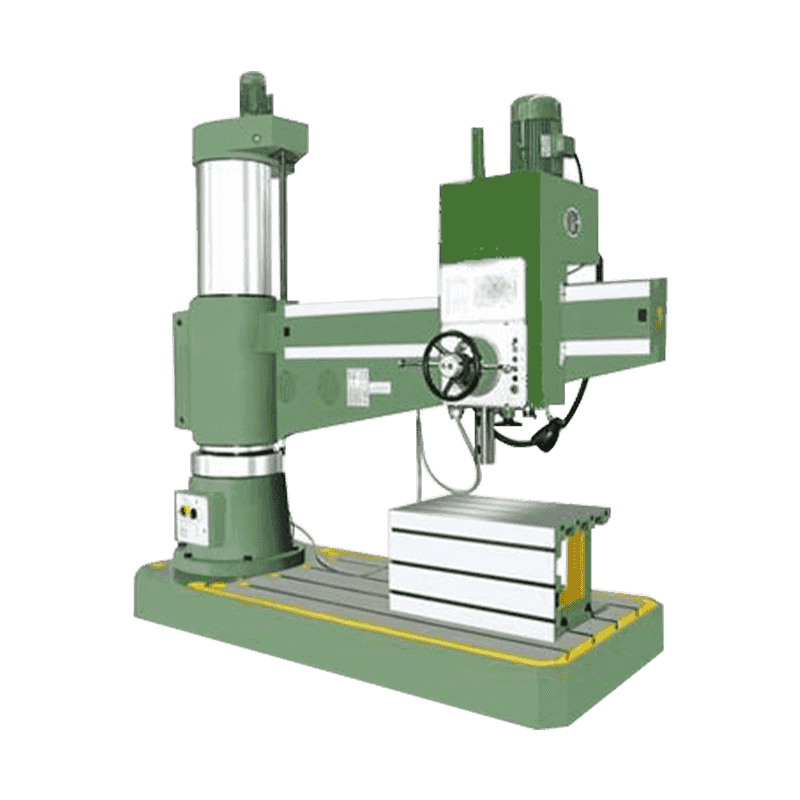
Kilang menegak 3 paksi menggerakkan meja dalam X dan Y manakala gelendong bergerak dalam Z. Bahan kerja kekal diapit pada ragum, lekapan atau batu nisan. Kilang akhir, kilang muka, gerudi dan pili mengeluarkan bahan dari permukaan rata, poket, slot, kontur dan corak lubang. Paksi ke-4 menambah putaran di sekeliling X, dan paksi ke-5 menambah kecondongan untuk sudut kompleks dan potongan bawah. Untuk penggerudian dan penorehan berkelajuan tinggi, mesin paip gerudi yang berdedikasi boleh mengatasi prestasi pusat pemesinan menegak umum kerana ia menukar alatan dengan lebih pantas dan bergerak dalam jarak yang lebih pendek.
 Pusat Pemesinan Menegak untuk Pengilangan Bahagian Kompleks Precision Pusat pemesinan menegak CNC dengan skru bola C3, laluan penggelek, galas P4 dan penukaran alat automatik, dengan pengimbangan spindle berkelajuan tinggi atau nitrogen pilihan untuk bahagian kompleks ketepatan. Lihat Produk →
Bahagian Timbunan Geometri dan Toleransi: Di Mana Silap Projek
Pembeli sering membandingkan kelajuan gelendong dan kiraan paksi, tetapi susunan geometri dan toleransi menentukan prosesnya. Bahagian bulat dengan petak bual 0.02 mm bukan sekadar "bulat"; ia mungkin memerlukan satu persediaan pada mesin pelarik. Alihkannya ke kilang, dan anda mungkin memerlukan meja berputar, lekapan tersuai dan lebih banyak masa persediaan. Sebaliknya, perumah dengan muka pelekap rata, lubang dowel dan poket mungkin kelihatan ringkas pada mesin pelarik dengan perkakas langsung, tetapi perjalanan paksi Y dan ketegaran boleh mengehadkan ketepatan.
- Aci, pin, sesendal dan kelengkapan: pelarik dahulu.
- Bebibir dan cakera: pelarik untuk OD, ID dan bulatan bolt jika alatan hidup tersedia; kilang jika ciri pengilangan menguasai.
- Perumah, pinggan dan kurungan: kisar dahulu.
- Sisipan acuan, poket dan rusuk: kisar dahulu; 3-paksi mungkin mencukupi, manakala 5-paksi membantu dengan undercut.
- Bahagian bercampur: pertimbangkan kilang pusingan atau dua mesin dan bukannya memaksa satu platform.
Semakan toleransi praktikal: jika lukisan mempunyai garis tengah tunggal dan kebanyakan dimensi adalah diametral, pilih mesin pelarik. Jika dimensi datang daripada datum rata dan termasuk kedudukan sebenar, segi empat sama dan kerataan merentas muka, pilih kilang. Jika kedua-duanya ada, pelan proses lebih penting daripada label mesin. Untuk gambaran keseluruhan bahasa biasa tentang asas memusing dan mengisar, Hongjia CNC's panduan pemula kepada teknologi pemusingan dan pengilangan CNC adalah berguna.
Kiraan Paksi, Perkakas Langsung dan Tanah Tengah Giliran Kilang
Pelarik 2 paksi bukanlah mesin yang lemah; ia adalah mesin fokus. Ia boleh berpusing, menghadap, menggerudi di tengah, mengetik di tengah dan benang. Kilang 3 paksi juga difokuskan: X, Y dan Z dengan bahan kerja tetap. Kekeliruan bermula apabila alatan langsung, paksi-C, paksi-Y, sub-kumparan dan jadual berputar memasuki petikan.
Perkakas langsung pada mesin pelarik membolehkan anda mengisar flat, menggerudi lubang di luar tengah dan mengetik tanpa menggerakkan bahagian tersebut. Itu menjimatkan persediaan kedua dan melindungi konsentrik. Tetapi alatan langsung bukanlah VMC penuh. Jika bahagian itu memerlukan poket yang dalam, kilang hujung panjang, atau pengilangan muka berat, kilang biasanya menang.
Docking automatik dwi gelendong dan pemesinan segerak tiga paksi adalah contoh konfigurasi pelarik yang mengurangkan pengendalian untuk bahagian aci yang kompleks. Pertukarannya ialah kerumitan pengaturcaraan, kos perkakas dan kemahiran pengendali.
 NC-106DS Dual-Spindle Automatic Docking Horizontal Turning Center Pusat pusing dwi gelendong yang menggabungkan pusingan, penggerudian, penggerudian, pengilangan dan penorehan, dengan dok bahan kerja automatik untuk mengurangkan pengapit dan menyokong bahagian kompleks dalam satu persediaan. Lihat Produk →
Masa Kitaran, Kos dan Penghasilan: Matematik Praktikal
Harga mesin hanya satu baris dalam pengiraan. Perbandingan sebenar termasuk masa persediaan, perkakas, kos lekapan, kadar sekerap, buruh, ruang lantai dan kuasa. Pelarik CNC dengan penyuap bar boleh berjalan tanpa pengawasan selama berjam-jam pada keluarga bahagian bulat. Kilang CNC dengan lekapan batu nisan boleh menjalankan beberapa bahagian setiap kitaran, tetapi lekapan dan pengaturcaraan CAM mungkin mengambil masa yang lebih lama untuk dibuktikan.
- Anggarkan masa kitaran setiap bahagian, bukan setiap ciri.
- Tambahkan persediaan dan pelunasan lekapan ke atas kuantiti pesanan.
- Semak stok bar atau kos kosong; pelarik selalunya bermula dari bar, kilang dari plat atau tuangan.
- Kira berapa banyak persediaan yang diperlukan oleh bahagian itu. Setiap persediaan tambahan menambah ralat dan tenaga kerja.
- Uji kesesakan: pemindahan cip, penukaran alat, pecutan gelendong atau beban operator.
Untuk kerja bancuhan tinggi volum rendah, mesin bubut 3 paksi dan mesin bubut 2 paksi boleh menjadi lebih fleksibel daripada satu mesin pusingan kilang, kerana setiap mesin lebih mudah untuk diprogramkan dan diselenggara. Untuk bahagian bulat volum tinggi, mesin pelarik dengan perkakas hidup dan sub-spindle selalunya menang pada kos setiap bahagian. Untuk bahagian prismatik volum tinggi, VMC dengan palet atau mesin paip gerudi menang.
Pengaturcaraan, Operator dan Aliran Kerja Kedai
Pengaturcaraan pelarik berpusat pada bahagian berputar dan turet atau plat alat geng. Anda berfikir dalam diameter, muka dan garis tengah. Pengaturcaraan kilang berpusat pada sistem koordinat yang ditetapkan pada bahan kerja. Anda berfikir dalam ofset kerja, ofset panjang alat dan pampasan pemotong. Kedua-duanya menggunakan kod G, tetapi helaian persediaan, pustaka alat dan rutin penyelidikan berbeza.
Kemahiran operator adalah kos tersembunyi. Operator mesin pelarik mungkin selesa dengan rahang chuck, penyumpan bar dan kehausan alatan pada sisipan. Pengendali kilang mungkin selesa dengan ragum, lekapan, pencarian tepi dan simulasi CAM. Jika pasukan anda kuat dalam satu kawasan, mesin pertama harus sepadan dengan kekuatan itu. Mesin baharu yang tiada siapa boleh sediakan dengan cepat menjadi halangan.
Senarai Semak Membeli untuk CNC Mill vs CNC Lathe
- Bahagian sampul surat dan berat: semak hayunan, saiz chuck, kapasiti bar, saiz meja dan had beban.
- Perjalanan paksi: pelarik X dan Z serta stok ekor; kilang X, Y, dan Z ditambah hidung gelendong ke meja.
- Spindle: kelajuan, kuasa, tork, tirus, dan penyejuk gelendong melalui.
- Perkakas: stesen turet, perkakas langsung, kapasiti ATC dan tirus alat.
- Ketepatan: kedudukan, kebolehulangan, pertumbuhan haba dan tindak balas.
- Automasi: pengumpan bar, pemuat gantri, penukar palet atau sel robot.
- Perkhidmatan: pemasangan, latihan, alat ganti dan sokongan tempatan.
Peraturan yang baik ialah membeli untuk 80 peratus kerja semasa anda dan menyumber luar baki 20 peratus sehingga corak pesanan jelas. Itu mengurangkan risiko membeli kilang untuk satu ciri poket atau mesin pelarik untuk satu lubang berulir.
Tempat CNC Hongjia Sesuai dalam Pelan Pusing atau Pengilangan
Hongjia CNC membina peralatan pemotong logam dari pangkalannya di Ningbo, China, dengan siri putaran dan pengilangan CNC mendatar, mesin pelarik menegak, pusat pengilangan dan mesin pusing, pengilangan dan penggerudian biasa. Siri mendatar termasuk mesin bubut CK6140, CK6150, CK6163 dan CK6180, ditambah dengan pusat pusingan NC106, NC108, NC110 dan NC112 dengan varian D, DY dan DS. Siri pusat pengilangan meliputi pusat pemesinan menegak, pusat pemesinan dua lajur, pusat penggerudian berkelajuan tinggi, dan mesin penggerudian dan penoreh. Syarikat itu menyatakan lebih daripada 20 tahun pengalaman industri, keluaran tahunan sebanyak 1,000 unit, dan lebih daripada 500 pelanggan.
Julat itu penting apabila anda membandingkan kilang CNC berbanding mesin pelarik CNC. Pembekal yang menawarkan kedua-dua platform memusing dan mengisar boleh membantu anda memadankan mesin dengan bahagian dan bukannya memaksa bahagian itu ke satu teknologi. Jika kerja anda kebanyakannya bulat, mulakan dengan mesin pelarik mendatar atau pusat pusingan. Jika kerja anda kebanyakannya prismatik, mulakan dengan pusat pemesinan menegak. Jika anda mempunyai kedua-duanya, rancang proses di sekitar ciri yang mengawal toleransi.
Anda boleh lihat Latar belakang pembuatan Hongjia CNC dan butiran kilang untuk lebih lanjut mengenai pendekatan pengeluaran dan penyesuaiannya.
Kilang CNC vs pelarik CNC bukan pertandingan. Ia adalah keputusan proses. Kira ciri diametral, kira ciri rata, semak tindanan toleransi, dan kira kos setiap bahagian yang baik. Mesin yang mengeluarkan paling banyak tetapan dan memegang datum paling ketat biasanya yang membayar balik dahulu.
