


Jangan teragak -agak untuk menghubungi apabila anda memerlukan kami!
 Rumah / Berita / Berita Industri / Bahasa Pengekodan CNC Diterangkan: G-Code, M-Code dan Dialek Kawalan untuk Machinists
Bahasa Pengekodan CNC Diterangkan: G-Code, M-Code dan Dialek Kawalan untuk Machinists
 2026.10.14
 Berita Industri
Dua mesin pelarik berdiri sebelah menyebelah dalam bengkel yang sama boleh menjalankan program yang kelihatan seperti program yang sama dan masih berkelakuan berbeza. Satu kawalan membaca G71 sebagai kitaran pusingan dua blok dan kasar bahagian itu tepat seperti yang ditulis; yang lain menjangkakan panggilan kitaran dan penggera keluar pada baris pertama. Jurang itulah sebab frasa bahasa pengekodan CNC layak mendapat definisi sebenar dan bukannya jawapan satu perkataan.
Jawapan ringkas: bahasa pengekodan CNC ialah kod G, diseragamkan sebagai ISO 6983, dibina daripada huruf alamat yang menerangkan gerakan, suapan, kelajuan dan pemilihan alat. Di sekeliling teras itu, setiap pembina kawalan melapisi kod-M sendiri, kitaran dalam tin, pembolehubah makro dan arahan penyegerakan. Pelajari teras standard dan anda boleh membaca hampir mana-mana program. Belajar dialek dan anda sebenarnya boleh menjalankan mesin.
Perkara berikut meliputi struktur blok, kod yang digunakan setiap hari, kumpulan modal dan perangkap pesanan di dalamnya, keluarga dialek utama, pengaturcaraan makro dan sub-spindle, dan cara membuktikan program sebelum ia menyentuh logam.
Apa Sebenarnya Terdiri dari Bahasa Pengekodan CNC
Kod-G membawa geometri dan suapan: ke mana alat bergerak, berapa pantas dan di sepanjang laluan mana. Kod-M membawa fungsi mesin: gelendong hidup dan mati, penyejuk, pengapit dan buka pengapit, pertukaran alat, stok ekor, hentian program. Huruf alamat membekalkan parameter - X, Y dan Z untuk kedudukan, F untuk suapan, S untuk kelajuan, T untuk alat dan offset, N untuk nombor jujukan.
Tiga butiran menarik perhatian orang lebih awal. Pada kebanyakan pusat pusingan, X diprogramkan sebagai diameter dan bukannya jejari, jadi X50.0 bertukar diameter 50 mm. Suapan boleh menjadi seminit (G98) atau setiap revolusi (G99), dan nilai F yang sama bermaksud sesuatu yang sama sekali berbeza di bawah setiap mod. Dan kod G bukanlah satu format fail: kawalan membaca satu dialek tertentu, dan pemproses pasca CAM perlu ditulis untuk dialek tersebut sebelum output akan dijalankan.
Jika anda masih membina kefasihan, a Gambaran keseluruhan bahasa biasa tentang asas-asas pusingan dan pengilangan bernilai sejam daripada masa anda sebelum anda mula menyunting program pengeluaran.
Anatomi Blok Tunggal
Blok ialah satu baris program, dan ia hanya memerlukan alamat yang berubah. Pergerakan kasar pada mesin pelarik mungkin membaca N120 G01 X48.0 Z-32.0 F0.25 - nombor jujukan, arahan interpolasi linear, kedudukan diameter mutlak, kedudukan Z mutlak dan suapan 0.25 mm setiap revolusi.
Baca dari kiri ke kanan, blok itu adalah ayat: mesin diberitahu jenis langkah yang perlu dibuat, di mana untuk berakhir, dan berapa cepat untuk sampai ke sana. Huruf yang muncul adalah kosa kata bahasa.
| Alamat | Apa yang dilakukannya | Contoh |
|---|---|---|
| N | Nombor urutan untuk blok; berguna apabila mencari atau memulakan semula program pertengahan | N120 |
| G | Perintah persediaan atau gerakan | G01 |
| X, Y, Z | Kedudukan sasaran pada paksi utama; mutlak di bawah G90, tambahan di bawah G91 | Z-32.0 |
| U, W | Perjalanan tambahan pada banyak kawalan pusingan, dengan U biasanya ditulis sebagai diameter | U0.5 |
| F | Kadar suapan; seminit di bawah G98, setiap revolusi di bawah G99 | F0.25 |
| S | Kelajuan gelendong dalam rpm, atau kelajuan permukaan apabila kelajuan permukaan malar aktif | S800 |
| T | Nombor alat dan nombor offset, selalunya ditulis bersama | T0303 |
| M | Fungsi mesin seperti arah gelendong, penyejuk atau hentian program | M08 |
| R, P, Q, D | Parameter kitaran dan pampasan; makna bergantung kepada kitaran yang digunakan | P100 S200 |
| # | Pembolehubah makro digunakan untuk aritmetik dan untuk nilai yang diluluskan | #100=25.0 |
Jadual adalah perbendaharaan kata; tatabahasa adalah keadaan modal. Kawalan mengingati perkara yang aktif pada baris sebelumnya dan terus menggunakannya sehingga arahan lain daripada kumpulan yang sama menggantikannya.
Kod G yang Anda Akan Temui Setiap Hari
Program perubahan yang berfungsi menggunakan set kod G yang sangat kecil. Jadual di bawah merangkumi kebanyakan perkara yang muncul pada mesin pelarik dua paksi dalam minggu biasa.
| Kod | Fungsi | Penggunaan biasa |
|---|---|---|
| G00 | Kedudukan pantas, tidak memotong | Dekati dan tarik balik gerakan |
| G01 | Interpolasi linear pada suapan yang ditetapkan | Berpusing, menghadap, membosankan |
| G02 / G03 | Interpolasi bulat, mengikut arah jam dan lawan jam | Jejari, fillet, bentuk sfera |
| G04 | Berdiam untuk masa yang ditetapkan | Bahagian bawah lubang buta, pembersihan alur |
| G20 / G21 | Input inci dan metrik | Tetapkan sekali di bahagian atas program |
| G28 | Kembali ke kedudukan rujukan mesin | Permulaan dan tamat program dengan selamat |
| G40 / G41 / G42 | Pampasan pemotong membatalkan, kiri dan kanan | Profil pengilangan dan tepi |
| G43 | Pampasan panjang alat | Perubahan alat pada pusat pemesinan |
| G50 / G92 | Pengapit kelajuan gelendong atau tetapan koordinat, bergantung pada kawalan | Had laju dan tetapan mudah |
| G54 hingga G59 | Sistem koordinat kerja | Pelbagai lekapan pada satu meja |
| G70 / G71 | Kitaran penamat dan kasar untuk membelok | Pembuangan stok pada mesin pelarik |
| G76 | Kitaran benang | Benang dalaman dan luaran satu titik |
| G81 / G83 | Kitaran penggerudian dan peck drilling | Corak lubang, lubang dalam |
| G84 | Kitaran mengetuk | Ketik disegerakkan |
| G96 / G97 | Kelajuan permukaan malar hidup dan mati | Menghadap dan berpusing pada kelajuan permukaan tetap |
| G98 / G99 | Suapan seminit dan suapan setiap revolusi | Memutuskan bagaimana F ditafsirkan |
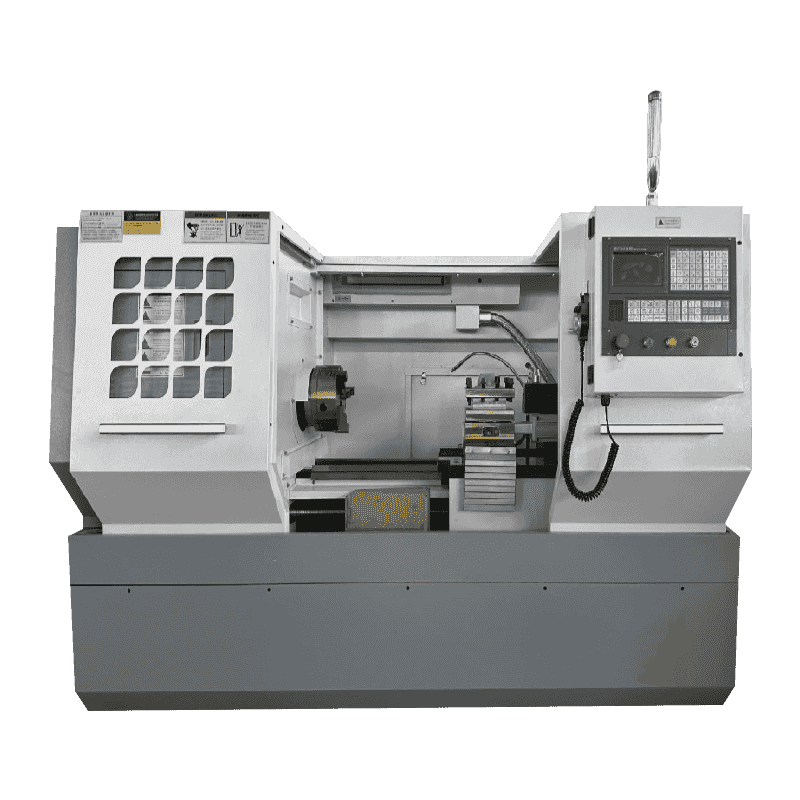
Pada mesin pelarik dua paksi senarai semakin mengecil. Pengasar, kemasan, benang, penggerudian dan kelajuan permukaan malar meliputi sebahagian besar kerja pengeluaran, itulah sebabnya program memusing cenderung kelihatan padat sehingga alat hidup atau gelendong kedua memasuki gambar. Mesin seperti pelarik mendatar berkuasa tinggi CK6150 diprogramkan hampir keseluruhannya dengan G71, G70 dan G76, dengan G96 mengendalikan kelajuan permukaan semasa menghadap.
 Pelarik mendatar CNC berkuasa tinggi CK6150 Pelarik kawalan berangka Lihat Produk →
Kumpulan Modal dan Perangkap Pesanan Di Dalamnya
Setiap kod G tergolong dalam kumpulan modal, dan hanya satu kod daripada kumpulan boleh aktif pada satu masa. G00, G01, G02 dan G03 duduk dalam kumpulan yang sama, jadi menulis G01 membatalkan langkah pantas yang aktif sebelum itu. Anda tidak perlu mematikan perintah modal; anda hanya mengeluarkan arahan seterusnya daripada kumpulan yang sama apabila jenis pergerakan berubah.
Segelintir kod bukan modal dan bertindak hanya pada blok tempat ia muncul. G04 dwell, pemulangan rujukan G28 dan pergerakan koordinat mesin G53 adalah contoh biasa.
Memesan di dalam blok sama pentingnya. Empat tabiat menghalang kebanyakan kejutan:
- Letakkan arahan unit (G20 atau G21) sebelum sebarang koordinat, dan jangan sekali-kali berada di tengah-tengah kitaran aktif.
- Tetapkan mod suapan (G98 atau G99) sebelum nilai F pertama. Beralih daripada per revolusi kepada seminit dengan nombor F yang sama boleh mengubah kadar suapan sebenar dengan faktor lebih daripada seratus.
- Letakkan panggilan alat dan ofsetnya pada baris sebelum pergerakan yang menggunakannya, bukan selepas.
- Tarik balik dengan G00 ke kedudukan selamat sebelum membatalkan pampasan pemotong atau kitaran tin.
Ini bukan pilihan gaya. Mereka memutuskan sama ada blok seterusnya adalah jeram ke dalam bahan kerja atau suapan terkawal pada kedalaman pemotongan.
Dialek: Mengapa Pekerjaan Yang Sama Memerlukan Kod Berbeza
Piawaian mentakrifkan teras bahasa, bukan semuanya. Benang, kitaran penggerudian, pengurusan alat dan sintaks makro diserahkan kepada pembina kawalan, jadi program yang ditulis untuk satu keluarga kawalan biasanya memerlukan pengeditan sebelum ia dijalankan pada yang lain.
Dua keluarga paling kerap muncul pada mesin pelarik dan pusat pusingan tujuan umum: kitaran berbilang blok gaya Fanuc dan panggilan kitaran gaya Siemens. Dalam pengaturcaraan sehari-hari perbezaan kelihatan seperti ini.
| Fungsi | Kawalan gaya Fanuc | Kawalan gaya Siemens |
|---|---|---|
| Pengisian benang | G76 dengan dua atau lebih blok parameter | G33 atau panggilan kitaran benang khusus |
| Kitaran penggerudian | G81, G83 dengan parameter R dan Q | Panggilan kitaran dengan parameter kedalaman, tinggal dan tarik balik |
| Pampasan jejari alat | G41 dan G42 dengan nombor offset D | G41 dan G42 dengan jejari yang diambil daripada jadual alatan |
| Panggilan subprogram | M98 dengan nombor program | Nama subprogram atau pernyataan panggilan eksplisit |
| Pembolehubah makro | Pembolehubah bernombor ditulis dengan # | R-parameter |
| Kelajuan permukaan malar | G96 dengan pengapit kelajuan berasingan | G96 dengan parameter had atas |
Berikut adalah akibat praktikal untuk pembeli: dialek diputuskan semasa pembelian, bukan di lantai kedai selepas itu. Jika mesin pelarik ditentukan dengan kawalan Siemens 808D, maka program, pasca pemproses dan latihan pengendali semuanya perlu sepadan dengan pilihan itu. Mesin seperti pelarik menegak satu lajur CK5116B, yang dibekalkan dengan sistem Siemens 808D, tidak akan menerima fail kitaran gaya Fanuc tanpa blok kitaran ditulis semula.
 Pelarik menegak satu lajur CNC Siemens 808D CK-5116B Pelarik kawalan berangka Lihat Produk →
Makro, Subprogram dan Kerja Sub-Spindle
Sebaik sahaja sebahagian keluarga berkongsi bentuk dan hanya berbeza dalam dimensi, pengeditan tangan setiap program tidak lagi masuk akal. Dua ciri mengalih keluar kebanyakan kerja itu, dan satu pertiga mengubah cara keseluruhan urutan dirancang.
Subprogram
Subprogram memegang urutan berulang - profil alur, corak lubang, pas deburring - dan dipanggil daripada program utama. Tukar subprogram sekali dan setiap program panggilan mengambil perubahan pada larian seterusnya.
Pembolehubah makro dan gelung
Pembolehubah makro menyimpan nombor yang boleh dikira oleh program. Satu makro boleh menanggung sekumpulan diameter, melangkah pembolehubah antara hantaran dan berhenti dengan syarat, dan bukannya menduplikasi kitaran yang sama untuk setiap saiz. Oleh kerana sintaks aritmetik adalah khusus dialek, atur cara berat makro ialah bahagian paling tidak mudah alih bagi mana-mana perpustakaan program.
Dua gelendong, dua saluran
Pada pusat pusing dwi gelendong, program juga perlu menyelaraskan dua gelendong: potong pada gelendong utama, potong, serahkan kosong ke sub gelendong, selesaikan muka kedua. Kod penyegerakan dan arahan tunggu menghalang kedua-dua belah pihak daripada bertembung, dan ini adalah kawasan bahasa yang paling tidak diseragamkan. Ia betul-betul wilayah yang diliputi oleh mesin seperti pusat belok dok automatik dwi-spindle NC106DS, di mana urutan pemindahan dibina ke dalam reka bentuk mesin dan bukannya diubahsuai dalam program.
 NC-106DS dwi gelendong dok automatik pusat pusingan mendatar Pusat pusingan mendatar dok automatik dwi gelendong ialah alat mesin canggih yang mengintegrasikan pelbagai fungsi pemprosesan seperti memusing, menggerudi, borin... Lihat Produk →
Cara Membuktikan Program Sebelum Ia Memotong Logam
Hampir setiap ranap sistem mempunyai bentuk yang sama: kod tidak pernah disahkan terhadap keadaan sebenar mesin. Rutin pendek menangkap hampir kesemuanya.
- Simulasikan pada kawalan atau dalam CAM dan semak laluan alat terhadap lukisan, bukan sahaja untuk perlanggaran.
- Jalankan program dengan pengurangan pantas yang dikurangkan dan satu blok aktif, menonton paparan jarak ke pergi pada setiap pendekatan.
- Alihkan Z positif dengan jumlah yang selamat dan jalankan keseluruhan program di udara, mengesahkan perubahan alat, mengimbangi, arah gelendong dan penyejuk.
- Potong bahagian pertama dengan penggantian suapan dikurangkan, kemudian semak setiap dimensi terhadap lukisan sebelum mengeluarkan program ke pengeluaran.
- Rekod offset, versi program dan senarai alat pada helaian persediaan supaya larian seterusnya bermula daripada nilai yang diketahui dan bukannya memori.
Dua minit kerja satu blok di mesin kos jauh lebih murah daripada pemegang alat yang rosak atau kumpulan yang dibuang.
Perkara yang Perlu Ditanya Sebelum Anda Membeli Mesin
Oleh kerana bahasa pengekodan terikat dengan kawalan, pemilihan mesin dan amalan pengaturcaraan adalah keputusan yang sama. Sebelum menandatangani, perlu mengesahkan beberapa perkara secara bertulis:
- Kawalan mana yang dipasang, dan dialek mana yang dimaksudkan untuk kitaran, makro dan subprogram.
- Sama ada pemproses pasca untuk sistem CAM anda sudah wujud untuk kawalan itu.
- Berapa banyak memori program yang ada pada kawalan, dan sama ada pemberian titisan diperlukan untuk fail permukaan yang besar.
- Berapa banyak offset kerja dan ofset alat tersedia untuk persediaan berbilang lekapan.
- Sama ada program sampel, sandaran parameter dan latihan pengendali disertakan.
- Apakah standard penerimaan yang dinyatakan, dan sama ada pemotongan ujian dijalankan di pihak anda atau bahagian demonstrasi.
Seorang pembina yang telah menghabiskan dua dekad untuk peralatan memotong logam dan menghantar sekitar seribu unit setahun cenderung telah menyelesaikan jawapan kepada soalan-soalan ini. Anda boleh membaca lebih lanjut mengenai latar belakang dan sejarah pasukan di belakang mesin pelarik ini sebelum anda menyenarai pendek model.
